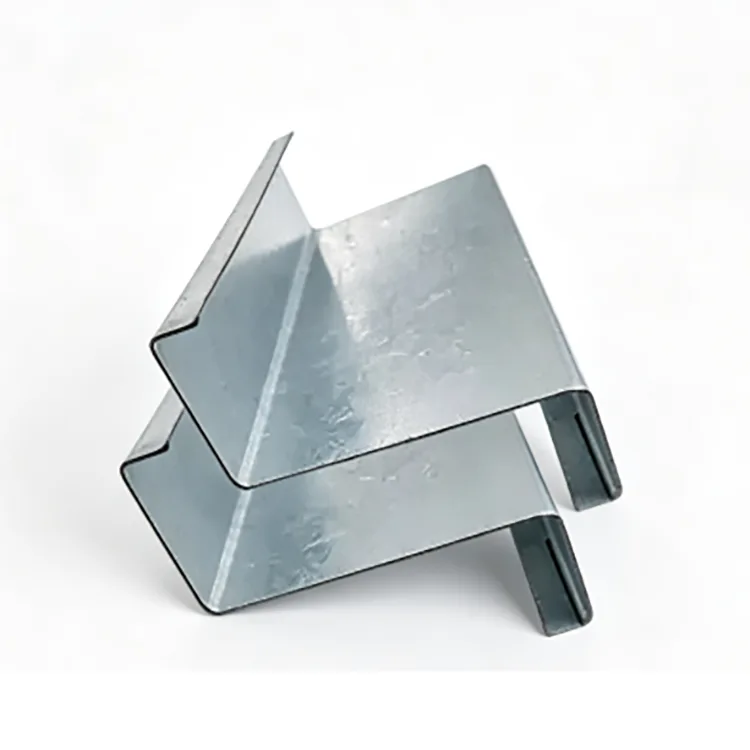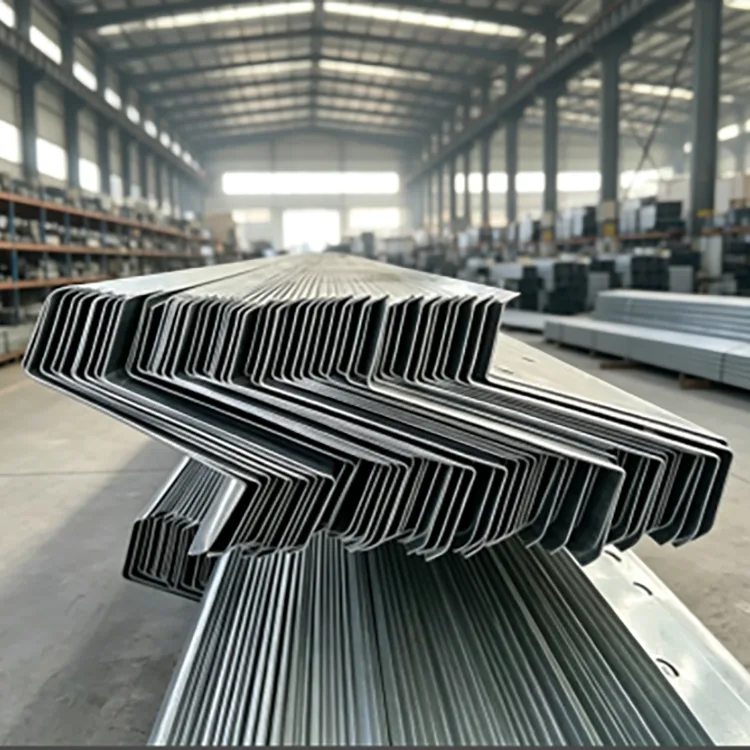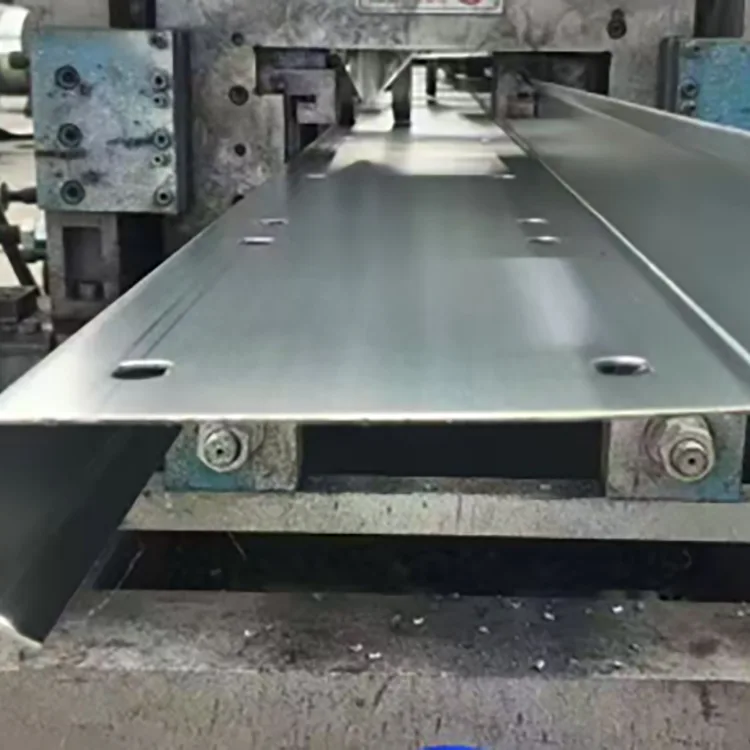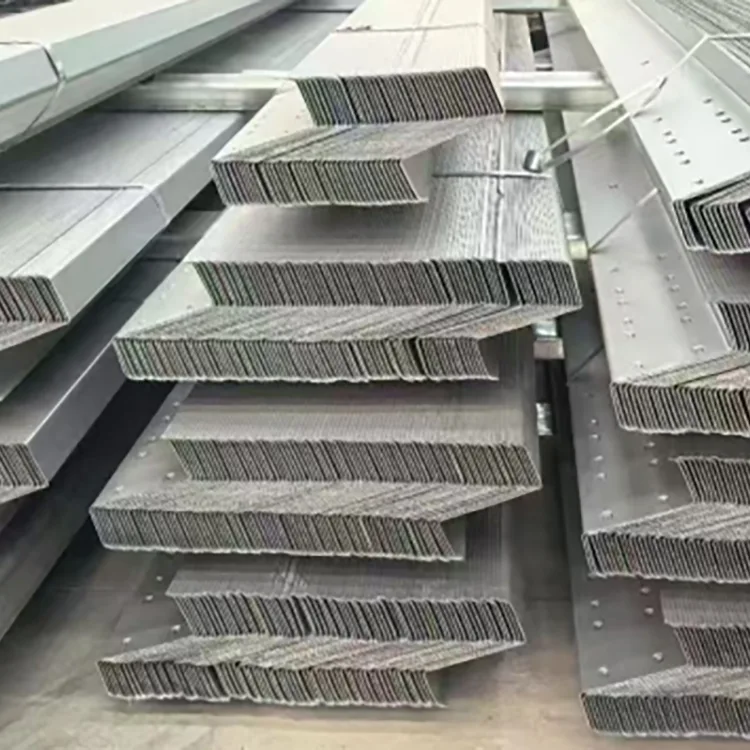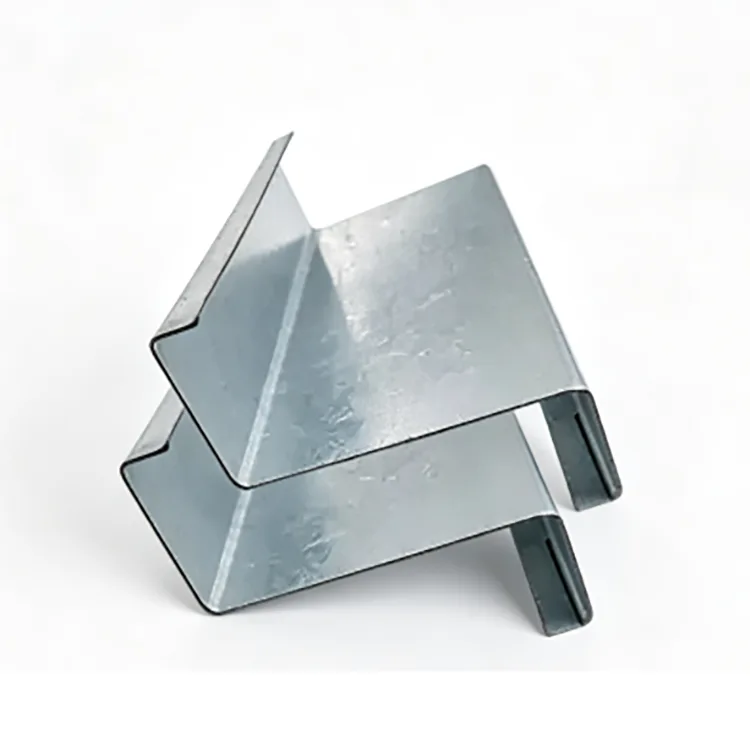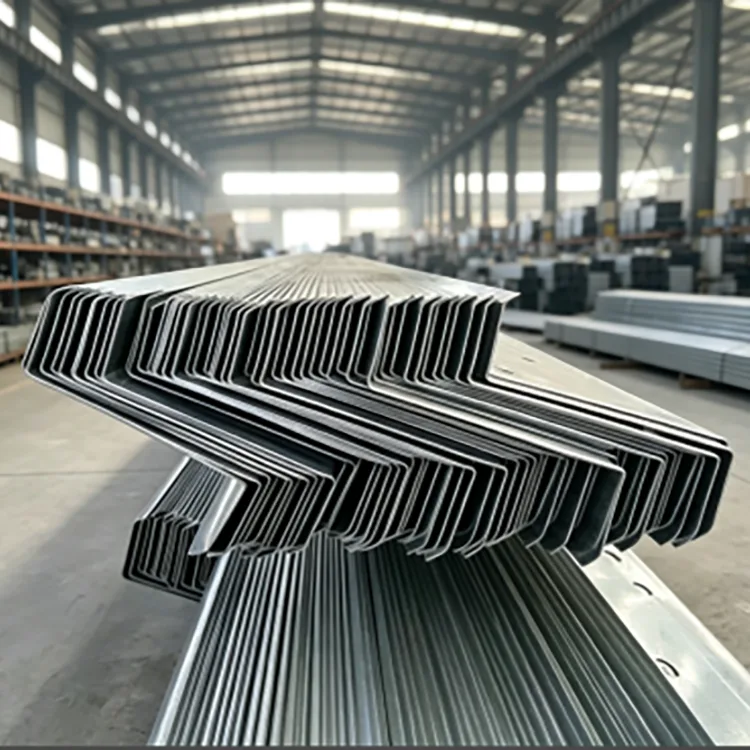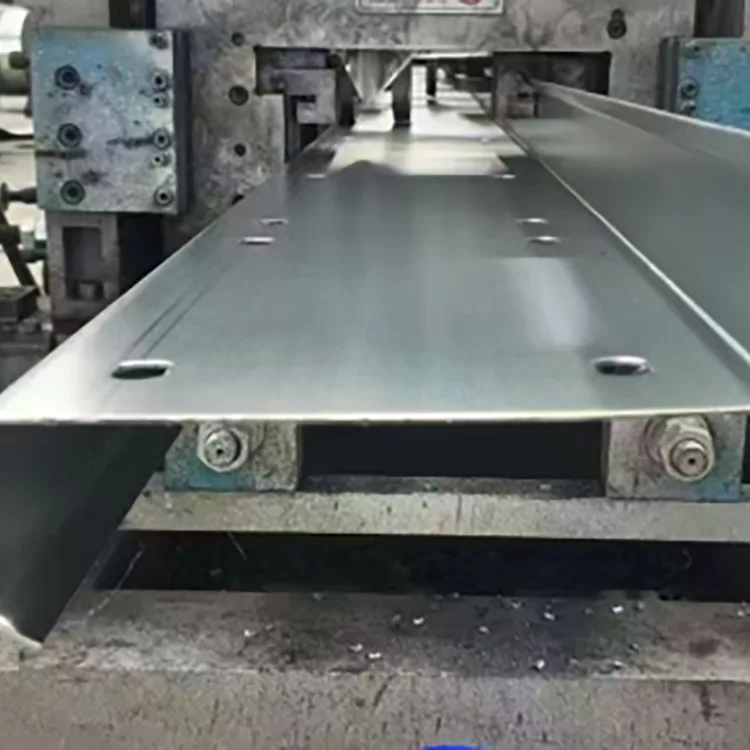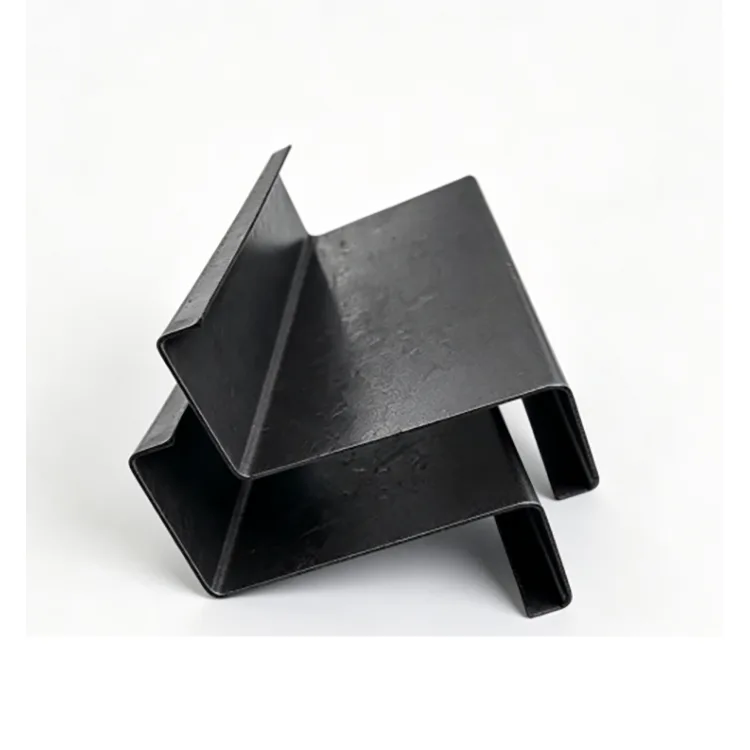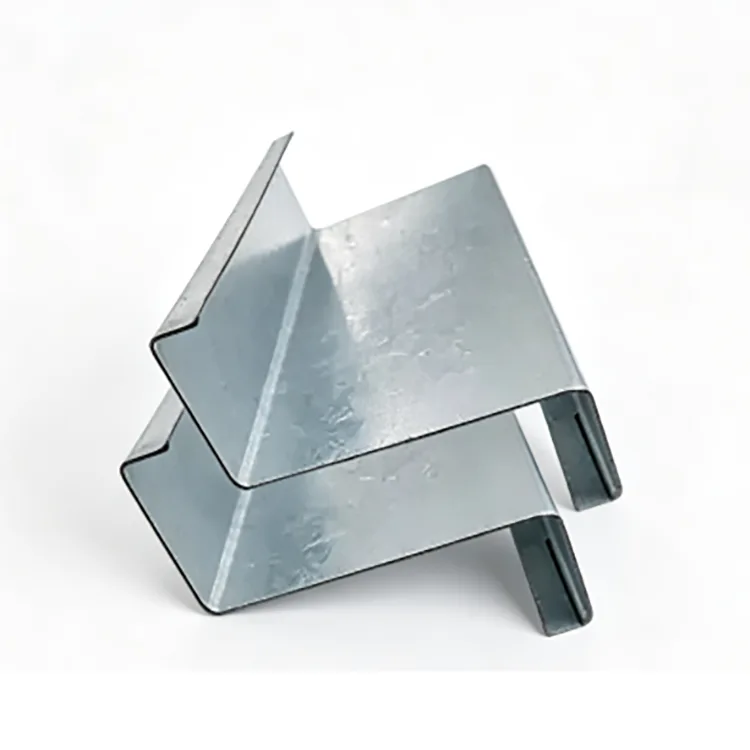
Die verzinkte Z-Pfette ist ein kaltgeformter Strukturabschnitt aus Q235B- oder Q355B-Stahlband. Das Band durchläuft mehrere Formrollen, um das Z-Profil zu erzeugen, gefolgt von Schneiden, Stanzen und Eckenbearbeitung. Das fertige Bauteil wird dann als komplettes Profil gebeizt, gefluxt und feuerverzinkt.
Das Z-Profil wird hauptsächlich auf geneigten Dächern verwendet, da benachbarte Elemente an ihren Enden überlappen können. Dadurch werden durchgehende Pfettenlinien unterstützt und im Vergleich zu herkömmlichen C-Profilen können separate Fugen reduziert werden. Es kann auch für Wandrahmen und andere leichte Stahlkonstruktionen verwendet werden, wenn seine Geometrie und Tragfähigkeit zum Design passen.
Die Fertigungsreihenfolge ist wichtig: Formen, Schneiden und Stanzen werden vor dem Verzinken abgeschlossen, sodass das fertige Z-Profil und seine bearbeiteten Bereiche während der Verzinkungsphase die Zinkbeschichtung erhalten können.


Das bestimmende Merkmal einer Z-Pfette ist die Überlappung zwischen benachbarten Elementen.
Auf einem geneigten Dach können sich die oberen und unteren Flansche benachbarter Z-Profile überlappen, sodass die Pfettenlinie durch die Dachkonstruktion fortgeführt werden kann. Dies kann den Schneid- und Verbindungsaufwand im Vergleich zu separaten Elementen in jeder Spannweite reduzieren.
Dächer mit einer Neigung über 10° eignen sich im Allgemeinen besser für die Nutzung der Z-Profil-Überlappung. Unter etwa 8° bietet eine C-Pfette möglicherweise eine einfachere Anordnung.
Z-Pfetten können auch als Wandpfetten verwendet werden. Der letzte Abschnitt sollte den Strukturzeichnungen und der Lastberechnung folgen.
Das Stahlband wird zunächst zum fertigen Z-Profil verarbeitet. Schneiden, Stanzen und Eckenarbeiten sind abgeschlossen, bevor das Mitglied das Verzinkungsbad betritt. Anschließend wird das komplette Profil gereinigt, mit Flussmittel behandelt und in geschmolzenes Zink bei ca. 450 °C getaucht.
Stahlspule → Richten → Kaltwalzenformen → Schneiden fester Länge → Stanzen und Eckschneiden → Richten und Spannungsabbau → Entfetten und Beizen → Flussmittel → Trocknen → Feuerverzinken → Abkühlen und Passivieren → Inspektion der Zinkbeschichtung → Inspektion des Aussehens → Verpackung.
Durch diese Reihenfolge können die geformten Ecken und Verbindungslöcher zusammen mit dem fertigen Profil verzinkt werden.
|
Artikel |
Spezifikation |
|
Stahlsorte |
Q235B, Q355B |
|
Abschnittsbereich |
Z100–Z300 |
|
Wandstärke |
1,2–3,0 mm |
|
Umformmethode |
Kaltwalzen |
|
Verzinkungsmethode |
Gesamtfeuerverzinkung nach der Umformung |
|
Standardverzinkung |
≥85 μm |
|
Erhöhte Beschichtung |
120–180 μm |
|
Korrosionsbeständige Beschichtung |
200–275 μm |
|
Oberfläche |
Silbergraue feuerverzinkte Oberfläche |
|
Oberflächenbedarf |
Kein freiliegender Stahl, keine übermäßige Zinkablagerung oder Abblättern |
|
Verarbeitung |
Schneiden, Stanzen, Eckenschneiden, Fixlängenfertigung |
|
Baustahlstandard |
GB/T 6728-2025 |
|
Verzinkungsstandard |
EN ISO 1461 |
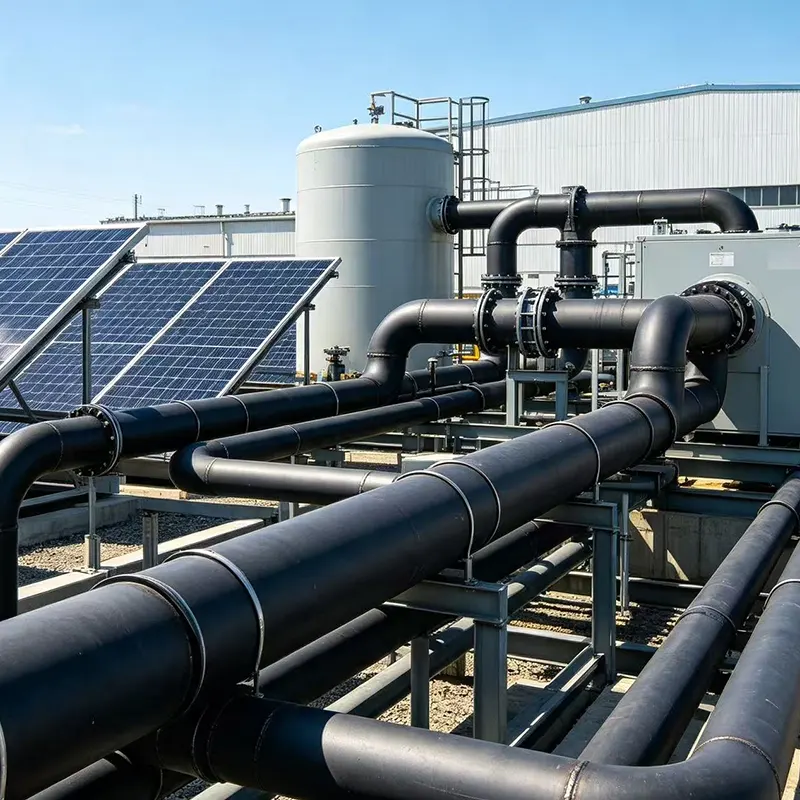
Für normale Freilufteinwirkungen im Landesinneren, wie beispielsweise normale Fabrikdächer und PV-Dachkonstruktionen ohne Salzsprühnebel oder chemische Gase, ist ≥85 μm eine übliche Anfangsspezifikation.
Für Viehställe, feuchte Werkstätten und Flussuferstrukturen bieten 120–180 μm einen höheren Beschichtungsgrad.
Für Küstengebiete, Häfen, Chemieanlagen und Abwasserumgebungen kann der empfohlene Bereich auf 200–275 μm erhöht werden.
|
Umfeld |
Empfohlene Zinkbeschichtung |
|
Im Innenbereich trocknen |
Eine unbeschichtete Z-Pfette kann ausreichend sein |
|
Normales Binnenland im Freien |
≥85 μm |
|
Feuchte / mittlere Korrosion |
120–180 μm |
|
Küsten-/starke Korrosion |
200–275 μm |
Die endgültige Beschichtung sollte entsprechend der Korrosionsumgebung und den Designanforderungen des Projekts bestätigt werden.
Für gewöhnliche Fabrikdächer, Photovoltaik-Dächer und landwirtschaftliche Gebäude ist Q235B im Allgemeinen ausreichend, wenn der erforderliche Querschnitt und die erforderliche Dicke den berechneten Lasten entsprechen.
Q355B eignet sich für Pfetten mit großer Spannweite, Gebiete mit starkem Schneefall, Regionen mit starkem Wind und anspruchsvolle Küstenprojekte. Basierend auf den bereitgestellten Projektdaten kann Q355B unter vergleichbaren Bedingungen eine um etwa 30 % höhere Tragfähigkeit im gleichen Abschnitt bieten. Ob dadurch ein kleinerer Querschnitt oder ein geringerer Stahlverbrauch möglich ist, muss durch statische Berechnung ermittelt werden.
Die Materialgüte sollte daher entsprechend der baulichen Anforderung ausgewählt werden.
Die Profilhöhe bestimmt die Gesamtgeometrie der Pfette, während die Wandstärke die Widerstandsfähigkeit gegen Belastung und Verformung beeinflusst.
|
Z-Höhe |
Typische Anwendung |
|
Z100–Z140 |
Kleine Spannweiten, leichte Lasten, Nebenpfetten, Gewächshauskonstruktionen |
|
Z160–Z200 |
Fabrikdachpfetten, PV-Dächer, gewöhnliche Stahlgebäude |
|
Z220–Z300 |
Dächer mit großer Spannweite, hohe Schneelasten, große Industriegebäude |
1,2–1,4 mm werden im Allgemeinen für Gehäuseanwendungen mit geringer Spannweite und geringer Belastung verwendet.
1,5–2,0 mm ist der übliche Bereich für Fabrikdachpfetten und Photovoltaik-Dachkonstruktionen.
2,2–3,0 mm sind besser geeignet, wenn das Dach größere Spannweiten oder höhere Schnee-, Wind- oder Strukturlasten aufweist.
Abschnittshöhe und -dicke sollten zusammen mit der Spannweite, dem Pfettenabstand, der Dachlast und der zulässigen Durchbiegung ausgewählt werden.
Stahlwerksdächer: Dachpfetten und Wandpfetten für exponierte Industriegebäude.
Photovoltaik-Dachanlagen: Besonders geneigte Dächer, bei denen sich Z-Profile überlappen, können die Pfettenanordnung vereinfachen.
Küstengebäude: Freiliegende Dach- und Einfriedungssysteme in der Nähe von Küsten und Häfen, bei Bedarf mit einer verstärkten Zinkbeschichtung.
Viehhaltung und landwirtschaftliche Strukturen: Ställe mit hoher Luftfeuchtigkeit, Gewächshäuser und andere Gebäude, in denen Kondensation die Stahlkorrosion beschleunigen kann.
Feuchte Industrieanlagen: Dach- und Wandrahmen rund um Werkstätten, wo gewöhnlicher schwarzer Stahl einen zusätzlichen Korrosionsschutz erfordern würde.
Leichte Stahlkonstruktionen für den Außenbereich: kommunale und andere exponierte Schrägdachkonstruktionen.
Die Zinkbeschichtung bietet Barriereschutz und Opferschutz. Es trennt das Stahlsubstrat von Feuchtigkeit und Sauerstoff, während Zink auch für einen elektrochemischen Schutz rund um kleine Bereiche lokaler Beschichtungsschäden sorgen kann.
Dies ist bei Dachpfetten nützlich, da die Neulackierung einer installierten Dachkonstruktion schwieriger ist als die Behandlung von Stahl in Bodennähe.
Die Feuerverzinkung sorgt für Korrosionsschutz auf allen geformten Oberflächen. Es ist kein Ersatz für eine ordnungsgemäße Entwässerung, Verbindungskonstruktion oder Reparatur vor Ort nach dem Schneiden und Schweißen.
Z-Pfetten sind besonders nützlich, wenn benachbarte Elemente entlang eines geneigten Daches überlappen können. C-Pfetten eignen sich oft besser für flachere Dächer oder Grundrisse, bei denen Überlappungen kaum praktischen Nutzen bieten.
Farbe bietet Oberflächenschutz, Schäden an Ecken, Löchern, Schnitten und Verbindungsstellen müssen jedoch berücksichtigt werden. Das fertige Profil wird feuerverzinkt und bietet Korrosionsschutz für freiliegenden Stahl. Die oft zitierte „5- bis 10-mal längere“ Lebensdauer sollte nicht als allgemeingültige Regel angesehen werden, da die Lackleistung stark vom Beschichtungssystem, der Vorbereitung und der Belichtung abhängt.
Elektroverzinkte Beschichtungen sind in der Regel deutlich dünner als feuerverzinkte Beschichtungen. Bei langfristiger Außenbewitterung wird im Allgemeinen eine Feuerverzinkung empfohlen, wenn ein erheblicher Zinkschutz erforderlich ist.
Bei einem technischen Dachprojekt sollte die Bestellung mehr als nur „Z-Pfette“ enthalten.
Abschnitt: Z100–Z300 oder ein zeichnungsspezifisches Profil.
Wandstärke: 1,2–3,0 mm.
Stahlsorte: Q235B oder Q355B.
Zinkbeschichtung: ≥85 μm, 120–180 μm oder 200–275 μm je nach Belastung.
Länge: Standardlänge oder feste, nicht standardmäßige Länge.
Stanzen: Lochdurchmesser, -abstand und -position gemäß Zeichnung.
Oberfläche: nach Umformung und Fertigung feuerverzinkt.
Eine klare Spezifikation wie Q355B / Z200 / 2,0 mm / 200 μm Zink / feste Länge / vorgestanzt ist für den Hersteller einfacher, ein Angebot zu machen und konsistent zu produzieren, als eine allgemeine Anfrage nach „verzinktem Z-Stahl“.
Das Hauptschneiden und Stanzen sollte vorzugsweise vor dem Verzinken abgeschlossen sein. Wenn vor Ort zusätzliches Bohren oder Schneiden unumgänglich ist, sollte der freiliegende Stahl gereinigt und mit einer geeigneten zinkreichen Reparaturbeschichtung behandelt werden.
Beim Schweißen wird das Zink um die Schweißnaht herum entfernt. Nach dem Schweißen sollte der Bereich gereinigt und repariert werden. Sofern es die bauliche Gestaltung zulässt, sind Schraubverbindungen bei verzinkten Pfetten einfacher zu bewerkstelligen.
Die Produktionskontrolle beginnt beim Stahlband. Das eingehende Coil wird vor dem Rollformen auf Güte, Dicke und Oberflächenzustand überprüft.
Beim Umformen konzentrieren sich die Maßkontrollen auf Profilhöhe, Flanschgeometrie, Wandstärke, Geradheit und Verdrehung. Die Stanzung wird anhand der genehmigten Zeichnung überprüft.
Nach dem Verzinken wird die Beschichtung auf Bedeckung, Dicke, Aussehen und Mängel wie blanke Stellen, Abblättern oder übermäßige Zinkablagerungen überprüft. Auch die Fixlängengenauigkeit und Gesamtgeradheit werden vor dem Verpacken überprüft.
Im Landesinneren steiles Fabrikdach oder Dach-PV: Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.
Viehhaltung, feuchte Werkstatt oder Projekt am Flussufer: Q235B oder Q355B, 120–180 μm.
Küsten- oder Hafenprojekt: Q355B, 200–275 μm, wobei die Wandstärke entsprechend der strukturellen Belastung ausgewählt wird.
Dach mit großer Spannweite bei starkem Wind oder Schnee: Q355B, größeres Z-Profil und 2,2–3,0 mm Wandstärke, wo erforderlich.
Trockenes Innendach: Eine unbeschichtete kaltgeformte Z-Pfette kann eine wirtschaftlichere Wahl sein.
Eine normale Schraubüberlappung sollte bei guter Haftung der verzinkten Beschichtung kein großflächiges Abblättern verursachen. Kleinere mechanische Schäden können mit zinkhaltigem Reparaturlack repariert werden.
Ja, aber die Zinkbeschichtung um die Schweißnaht herum wird durch Hitze beschädigt. Der geschweißte Bereich sollte nach dem Schweißen gereinigt und repariert werden. Sofern praktisch möglich, werden Schraubverbindungen im Allgemeinen bevorzugt.
Nein. Es kann auch als Wandpfette verwendet werden. Allerdings eignen sich C-Pfetten häufig besser für Wandsysteme, da die Überlappung des Z-Profils bei vertikalen Wandrahmen weniger nützlich ist.
Es kann für langlebige PV-Strukturen spezifiziert werden, allerdings muss die Zinkbeschichtung auf die tatsächliche Umgebung abgestimmt sein. Bei Binnen- und Küstenprojekten sollte nicht automatisch die gleiche Beschichtungsdicke verwendet werden.
Überprüfen Sie die geformten Ecken auf kontinuierliche Risse oder Abblättern der Zinkbeschichtung. Bestätigen Sie für die Beschaffung den Prozess des Herstellers und verlangen Sie, dass der Z-Abschnitt vor der Feuerverzinkung geformt und gestanzt wird.
Ja. Lochgröße, -abstand und -position können gemäß den Bauzeichnungen hergestellt werden. Wenn das Stanzen vor dem Verzinken abgeschlossen wird, können die bearbeiteten Bereiche auch während der Verzinkungsphase Zink aufnehmen.
Bei starker Küstenexposition kann eine 200–275 μm dicke Beschichtung als Ausgangsanforderung festgelegt werden. Die endgültige Beschichtung sollte entsprechend den Korrosionsbedingungen des Projekts und den geltenden Spezifikationen festgelegt werden.
Nein. Eine dickere Wand erhöht den Stahlverbrauch und die Kosten. Die richtige Dicke hängt von der Spannweite, dem Abstand, den Wind- und Schneelasten, der Abschnittshöhe und der statischen Berechnung ab.
Adresse
Nebenstraße Nr. 2-1, Erweiterungsgebiet des Industriegebiets Daqiuzhuang, Bezirk Jinghai, Tianjin, China
Tel